نصب صحیح اتصالات لوله پلی اتیلن یکی از مهمترین مراحل اجرای شبکههای انتقال آب، آبیاری، فاضلاب، گاز و سیالات صنعتی است. حتی اگر لوله و اتصال از کیفیت مناسبی برخوردار باشند، اجرای نادرست میتواند باعث نشتی، کاهش استحکام اتصال، افت عملکرد شبکه و افزایش هزینههای تعمیرات شود.
روش بستن و نصب اتصال به نوع اتصال، قطر لوله، فشار کاری و شرایط پروژه بستگی دارد. اتصالات پیچی، جوشی، الکتروفیوژن و فلنجی هرکدام مراحل اجرایی متفاوتی دارند و نمیتوان یک روش ثابت را برای همه آنها به کار برد.
در این مقاله، نحوه نصب انواع اتصالات پلی اتیلن را بهصورت مرحلهبهمرحله بررسی میکنیم و مهمترین نکات اجرایی و خطاهای رایج را توضیح میدهیم.
پیش از انتخاب و نصب هر نوع اتصال، بهتر است ابتدا با انواع اتصالات پلی اتیلن، کاربرد هرکدام و تفاوت روشهای اتصال آشنا شوید. شناخت نوع اتصال و شرایط استفاده از آن، به انتخاب روش نصب مناسب و جلوگیری از خطاهای اجرایی کمک میکند. برای آشنایی کاملتر با انواع اتصالات و کاربرد آنها، راهنمای جامع اتصالات لوله پلی اتیلن را مطالعه کنید.
قبل از نصب اتصالات پلی اتیلن چه نکاتی را باید بررسی کرد؟
پیش از شروع عملیات اتصال، باید مشخصات لوله و اتصال بررسی شود. قطر و SDR لوله، فشار کاری، نوع اتصال، جنس و گرید مواد اولیه و شرایط محیطی از جمله مواردی هستند که باید با مشخصات پروژه مطابقت داشته باشند.
همچنین محل اتصال باید تمیز، خشک و عاری از گل، گردوغبار، روغن و آلودگی باشد. وجود آلودگی در سطح اتصال، بهخصوص در روشهای جوشی و الکتروفیوژن، میتواند کیفیت اتصال نهایی را کاهش دهد.
پیش از اجرای کار بهتر است موارد زیر کنترل شوند:
- قطر و مشخصات فنی لوله و اتصال
- فشار کاری موردنیاز شبکه
- سلامت ظاهری اتصال
- نبود ترک، شکستگی یا تغییر شکل در قطعه
- تمیز بودن سطوح اتصال
- مناسب بودن ابزار و تجهیزات اجرایی
- رعایت دستورالعمل سازنده اتصال
- مناسب بودن شرایط محیطی برای اجرای اتصال
در اتصالاتی که برای شبکههای حساس مانند خطوط گاز یا انتقال آب آشامیدنی استفاده میشوند، باید الزامات فنی و استانداردهای مربوط به همان کاربرد نیز رعایت شود.
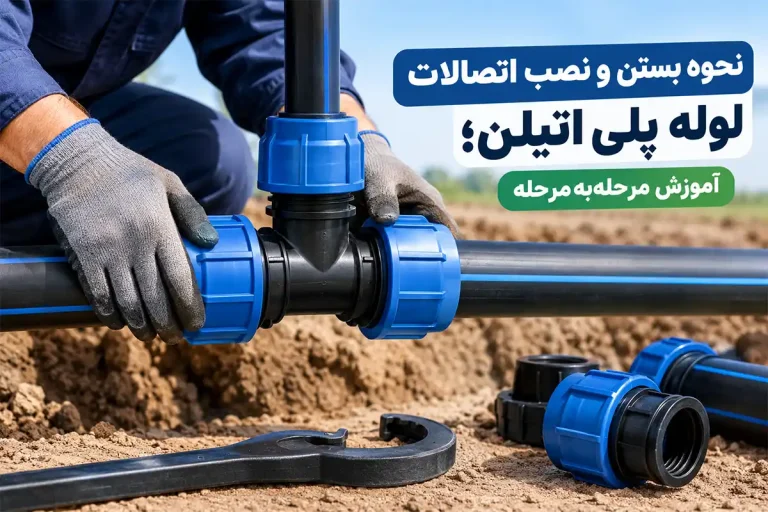
نحوه بستن اتصالات پیچی پلی اتیلن
اتصالات پیچی یا مکانیکی یکی از روشهای رایج اتصال لولههای پلی اتیلن، بهخصوص در شبکههای آبیاری و انتقال آب هستند. این اتصالات بدون نیاز به حرارت و دستگاه جوش نصب میشوند و در بسیاری از موارد امکان باز کردن و اصلاح اتصال نیز وجود دارد.
ساختار معمول اتصال پیچی شامل بدنه، مهره، رینگ یا حلقه نگهدارنده و واشر آببندی است. البته ساختار قطعات ممکن است با توجه به نوع و سازنده اتصال متفاوت باشد.
مرحله اول؛ برش لوله
ابتدا لوله باید در محل مناسب و بهصورت صاف و عمود بر محور لوله بریده شود. برش نامنظم میتواند باعث قرارگیری نامناسب لوله داخل اتصال و کاهش کیفیت آببندی شود.
برای برش بهتر است از ابزار مناسب استفاده شود و از ایجاد لهشدگی یا تغییر شکل انتهای لوله جلوگیری شود.
مرحله دوم؛ آمادهسازی انتهای لوله
پس از برش، انتهای لوله باید تمیز شود. هرگونه گل، خاک، براده یا آلودگی باید از سطح لوله پاک شود.
در صورت وجود پلیسه یا لبههای نامنظم، باید آنها را برطرف کرد تا لوله بهدرستی داخل اتصال قرار بگیرد.
مرحله سوم؛ باز کردن مهره اتصال
مهره اتصال را باز کنید و قطعات داخلی مانند رینگ و واشر را در وضعیت صحیح قرار دهید. بهتر است قبل از بستن اتصال، ترتیب قرارگیری قطعات را مطابق دستورالعمل سازنده بررسی کنید.
مرحله چهارم؛ وارد کردن لوله
انتهای لوله را در امتداد محور اتصال وارد کنید تا به محل تعیینشده برسد. لوله نباید با زاویه وارد اتصال شود.
در این مرحله باید اطمینان حاصل شود که لوله به اندازه کافی داخل اتصال قرار گرفته و اجزای آببندی در جای صحیح خود هستند.
مرحله پنجم؛ سفت کردن مهره
مهره اتصال را ابتدا با دست و سپس با ابزار مناسب تا حد توصیهشده سفت کنید.
سفت کردن بیش از حد مهره لزوماً باعث آببندی بهتر نمیشود و حتی میتواند به اجزای اتصال آسیب وارد کند. بنابراین مقدار سفت کردن باید مطابق دستورالعمل سازنده باشد.
مرحله ششم؛ بررسی اتصال
پس از نصب، اتصال باید از نظر همراستایی، قرارگیری صحیح لوله و سلامت آببندی بررسی شود. سپس میتوان شبکه را تحت آزمایش فشار مناسب پروژه قرار داد.
نحوه اتصال لوله پلی اتیلن به روش جوش لب به لب
جوش لب به لب یا Butt Fusion یکی از روشهای اتصال حرارتی لوله و اتصالات پلی اتیلن است. در این روش، سطوح انتهایی دو قطعه با استفاده از صفحه حرارتی گرم شده و سپس تحت فشار کنترلشده به یکدیگر متصل میشوند.
این روش نیازمند دستگاه مناسب و اپراتور آموزشدیده است و پارامترهای جوش باید بر اساس مشخصات لوله، تجهیزات و دستورالعمل اجرایی تعیین شوند.
مرحله اول؛ قرار دادن لوله ها در دستگاه
دو سر لوله یا اتصال در گیرههای دستگاه جوش قرار میگیرند. لولهها باید بهدرستی در یک راستا قرار گرفته و بدون اعمال نیروی اضافی در دستگاه مهار شوند.
مرحله دوم؛ همراستا کردن لوله ها
پیش از حرارتدهی، باید وضعیت قرارگیری دو سر لوله کنترل شود. همراستایی نامناسب میتواند کیفیت اتصال را کاهش دهد و باعث ایجاد تنش در محل جوش شود.
مرحله سوم؛ رنده کاری سطوح
سطوح انتهایی دو لوله با ابزار رنده دستگاه صاف و یکنواخت میشوند تا سطحی تمیز و مناسب برای جوش ایجاد شود.
پس از رندهکاری، نباید سطح آمادهشده با دست یا ابزار آلوده لمس شود.
مرحله چهارم؛ کنترل تماس سطوح
دو سطح باید از نظر صاف بودن، تمیزی و همراستایی بررسی شوند. هرگونه آلودگی یا نقص باید پیش از شروع مرحله حرارتی برطرف شود.
مرحله پنجم؛ حرارت دهی
صفحه حرارتی دستگاه بین دو سر لوله قرار میگیرد و سطوح مطابق پارامترهای تعیینشده گرم میشوند.
دمای صفحه، فشار تماس، زمان حرارتدهی و سایر پارامترهای فرآیند باید بر اساس استاندارد، مشخصات لوله و دستورالعمل دستگاه تعیین شوند و نباید بهصورت حدسی انتخاب شوند.
مرحله ششم؛ اتصال دو سطح
پس از آماده شدن سطوح، صفحه حرارتی خارج شده و دو سر لوله تحت شرایط کنترلشده به یکدیگر نزدیک میشوند.
در این مرحله باید فشار و زمان اعمالشده مطابق دستورالعمل فرآیند باشد.
مرحله هفتم؛ خنک شدن اتصال
پس از ایجاد اتصال، مجموعه باید در مدت تعیینشده بدون حرکت اضافی باقی بماند تا اتصال بهدرستی خنک و تثبیت شود.
جابجایی یا وارد کردن تنش به اتصال پیش از پایان زمان خنککاری میتواند کیفیت اتصال را کاهش دهد.
مرحله هشتم؛ بازرسی جوش
پس از پایان فرآیند، ظاهر ناحیه جوش بررسی میشود. شکل و یکنواختی برآمدگی جوش، همراستایی لولهها و وجود عیوب ظاهری از جمله موارد قابل بررسی هستند.
برای پروژههای حساس، کنترل و آزمون اتصال باید مطابق الزامات فنی پروژه انجام شود.
نحوه اجرای اتصال الکتروفیوژن
در روش الکتروفیوژن، لوله داخل اتصال مخصوصی قرار میگیرد که دارای المنت حرارتی داخلی است. با عبور جریان الکتریکی، حرارت ایجاد شده و سطوح موردنظر ذوب و به یکدیگر متصل میشوند.
این روش بهخصوص در شرایطی که فضای کافی برای استفاده از دستگاه جوش لب به لب وجود ندارد، کاربرد دارد.
مرحله اول؛ برش و آماده سازی لوله
ابتدا لوله به اندازه موردنیاز بریده و سطح آن تمیز میشود.
مرحله دوم؛ خراش زدایی سطح
لایه سطحی موردنیاز باید با ابزار مناسب و طبق دستورالعمل اتصال آماده شود. هدف این مرحله حذف آلودگی و لایه سطحی نامناسب برای ایجاد شرایط مناسب اتصال است.
مرحله سوم؛ تمیز کردن سطح
سطح آمادهشده باید با روش توصیهشده توسط سازنده تمیز شود. تماس دست با سطح آمادهشده باید تا حد امکان جلوگیری شود.
مرحله چهارم؛ علامت گذاری
عمق ورود لوله به اتصال مشخص یا علامتگذاری میشود تا از قرارگیری صحیح لوله در محل اتصال اطمینان حاصل شود.
مرحله پنجم؛ قرار دادن لوله داخل اتصال
لوله تا محل تعیینشده داخل اتصال قرار میگیرد. در این مرحله باید از حرکت، چرخش یا خارج شدن لوله از موقعیت صحیح جلوگیری شود.
مرحله ششم؛ اتصال دستگاه الکتروفیوژن
دستگاه الکتروفیوژن به ترمینالهای اتصال متصل میشود و مشخصات فرآیند مطابق اطلاعات درجشده روی اتصال یا دستورالعمل سازنده تنظیم میشود.
مرحله هفتم؛ اجرای سیکل جوش
دستگاه انرژی لازم را طبق پارامترهای تعیینشده به المنت اتصال منتقل میکند. در این مرحله نباید اتصال یا لوله جابهجا شود.
مرحله هشتم؛ زمان خنککاری
پس از پایان سیکل جوش، اتصال باید تا پایان زمان خنککاری تعیینشده ثابت بماند. اعمال فشار یا جابهجایی زودهنگام میتواند باعث کاهش کیفیت اتصال شود.
نحوه اتصال فلنجی لوله پلی اتیلن
اتصال فلنجی زمانی کاربرد دارد که لوله پلی اتیلن باید به تجهیزاتی مانند شیرآلات، پمپها، مخازن یا خطوط دیگر متصل شود و امکان باز و بسته کردن اتصال نیز اهمیت داشته باشد.
برای این نوع اتصال معمولاً از اجزایی مانند فلنج، رینگ فلزی، فلنجگردان و آببند مناسب استفاده میشود.
مراحل کلی نصب اتصال فلنجی
- بررسی فلنج و اجزای اتصال
پیش از نصب باید سلامت فلنج، رینگ، پیچها و آببند بررسی شود.
- قرار دادن اجزای اتصال در وضعیت صحیح
اجزا باید مطابق طراحی و دستورالعمل نصب در محل خود قرار گیرند.
- همراستا کردن دو طرف اتصال
سوراخهای فلنج باید در وضعیت مناسب قرار داشته باشند و از اعمال تنش اضافی برای همراستا کردن لولهها خودداری شود.
- قرار دادن آببند
واشر یا آببند باید متناسب با نوع سیال، فشار و مشخصات اتصال انتخاب و در محل صحیح قرار گیرد.
- بستن پیچها
پیچها باید بهصورت یکنواخت و متقارن سفت شوند. سفت کردن نامتقارن میتواند باعث ایجاد فشار غیر یکنواخت روی آببند شود.
- کنترل نهایی
پس از نصب، همراستایی، وضعیت پیچها و آببندی اتصال بررسی میشود.
چگونه از نشتی اتصالات پلی اتیلن جلوگیری کنیم؟
نشتی معمولاً تنها به کیفیت خود اتصال مربوط نیست و عوامل مختلفی مانند آمادهسازی نامناسب، انتخاب اشتباه قطعه، نصب نادرست یا اعمال تنش مکانیکی میتوانند در ایجاد آن نقش داشته باشند.
برای کاهش احتمال نشتی باید به نکات زیر توجه شود:
- انتخاب اتصال متناسب با فشار کاری شبکه
- استفاده از قطعات سالم و استاندارد
- رعایت قطر و مشخصات فنی لوله و اتصال
- تمیز کردن سطوح پیش از اتصال
- رعایت همراستایی لولهها
- استفاده صحیح از تجهیزات نصب
- رعایت پارامترهای جوش مطابق دستورالعمل
- جلوگیری از حرکت اتصال در زمان خنککاری
- استفاده صحیح از آببندها در اتصالات فلنجی و مکانیکی
- انجام تست فشار پس از اجرای شبکه یا تعمیرات
اشتباهات رایج هنگام نصب اتصالات پلی اتیلن
حتی یک اتصال باکیفیت در صورت نصب نادرست ممکن است عملکرد مطلوبی نداشته باشد. برخی از خطاهای رایج عبارتاند از:
سفت کردن بیش از حد اتصالات پیچی
سفت کردن بیش از اندازه مهره میتواند به اجزای اتصال یا آببند آسیب بزند. میزان سفت کردن باید مطابق دستورالعمل سازنده باشد.
تمیز نکردن سطح لوله
وجود خاک، چربی، رطوبت یا آلودگی روی سطوح اتصال میتواند کیفیت فرآیند اتصال را کاهش دهد.
جوشکاری بدون کنترل پارامترها
در جوش لب به لب و الکتروفیوژن، دما، زمان، فشار و سایر پارامترهای فرآیند اهمیت دارند. اجرای جوش بدون رعایت دستورالعمل میتواند باعث ایجاد اتصال معیوب شود.
حرکت دادن اتصال قبل از خنک شدن
اتصال حرارتی پس از پایان فرآیند نیاز به زمان مشخصی برای تثبیت دارد. حرکت دادن لوله در این مرحله میتواند کیفیت اتصال را کاهش دهد.
استفاده از اتصال نامتناسب با لوله
قطر، SDR، فشار کاری و نوع کاربرد باید هنگام انتخاب اتصال مورد توجه قرار گیرند.
وارد کردن تنش به محل اتصال
اتصال نباید برای جبران اختلاف مسیر یا همراستا کردن اجباری لولهها تحت تنش اضافی قرار گیرد.
استفاده از نیروی اجرایی غیرمتخصص
روشهای حرارتی مانند جوش لب به لب و الکتروفیوژن نیازمند آموزش و رعایت دقیق دستورالعملهای اجرایی هستند. در پروژههای حساس، اجرای کار باید توسط افراد دارای صلاحیت و مطابق الزامات پروژه انجام شود.
تست اتصال لوله پلی اتیلن پس از نصب
پس از تکمیل عملیات اتصال، شبکه باید طبق مشخصات فنی پروژه بررسی و در صورت نیاز تحت آزمایش فشار قرار گیرد.
هدف از تست، بررسی عملکرد شبکه و شناسایی نشتی یا ایرادات احتمالی پیش از بهرهبرداری است.
روش، فشار، مدت زمان و نحوه پذیرش آزمون باید بر اساس استاندارد و مشخصات فنی پروژه تعیین شود. بنابراین نمیتوان یک فشار یا زمان ثابت را برای تمام شبکههای پلی اتیلن توصیه کرد.
در طول بررسی، محل اتصالات، شیرآلات، فلنجها و سایر نقاط حساس باید کنترل شوند.
در صورت مشاهده نشتی یا نقص، ابتدا باید علت مشکل مشخص و سپس تعمیر و آزمون مجدد انجام شود.
آیا روش بستن همه اتصالات پلی اتیلن یکسان است؟
خیر. روش نصب به نوع اتصال بستگی دارد.
اتصالات پیچی با استفاده از اجزای مکانیکی مانند مهره، رینگ و آببند نصب میشوند؛ در حالی که اتصالات لب به لب و الکتروفیوژن با استفاده از فرآیند حرارتی به لوله متصل میشوند.
اتصالات فلنجی نیز برای ایجاد اتصال قابل جداسازی میان لوله و تجهیزات مختلف مورد استفاده قرار میگیرند.
بنابراین پیش از شروع نصب، ابتدا باید نوع اتصال و دستورالعمل مخصوص همان محصول مشخص شود.
جمعبندی؛ نحوه بستن اتصالات پلی اتیلن
نصب صحیح اتصالات پلی اتیلن نقش مهمی در آببندی، استحکام و دوام شبکه دارد. روش اجرای اتصال باید متناسب با نوع قطعه انتخاب شود و نمیتوان یک روش واحد را برای تمام اتصالات به کار برد.
در اتصالات پیچی، آماده سازی صحیح لوله، قرارگیری درست اجزای اتصال و سفت کردن مناسب مهره اهمیت زیادی دارد. در جوش لب به لب و الکتروفیوژن، آمادهسازی سطوح، کنترل پارامترهای فرآیند و رعایت زمان خنککاری از مراحل مهم اجرای اتصال هستند. در اتصالات فلنجی نیز همراستایی صحیح، انتخاب آببند مناسب و سفت کردن یکنواخت پیچها اهمیت دارد.
در نهایت، کیفیت اتصال تنها به خود قطعه وابسته نیست؛ بلکه انتخاب صحیح، آمادهسازی مناسب، اجرای اصولی و کنترل نهایی همگی در عملکرد شبکه تأثیر دارند.
اگر برای انتخاب یا اجرای اتصالات پلی اتیلن پروژه خود به اطلاعات فنی بیشتری نیاز دارید، میتوانید مشخصات لوله، قطر، فشار کاری و نوع کاربرد را بررسی کرده و سپس اتصال مناسب را بر اساس الزامات پروژه انتخاب کنید.