

شبکههای انتقال آب، گاز و فاضلاب تنها زمانی عملکرد مطمئن خواهند داشت که اتصالات آنها بهدرستی اجرا شوند. در میان روشهای مختلف اتصال، جوشکاری لب به لب لوله پلی اتیلن (Butt Fusion) به دلیل ایجاد اتصال یکپارچه، همجنس و آببند، به عنوان استاندارد اصلی پروژههای تحت فشار شناخته میشود.
با این حال، کیفیت این اتصال تنها به وجود دستگاه جوش وابسته نیست؛ بلکه رعایت دقیق دما، فشار، زمان و آمادهسازی سطوح نقش تعیینکنندهای در استحکام نهایی جوش دارد. کوچکترین خطا در هر یک از این مراحل میتواند باعث کاهش عمر شبکه و افزایش هزینههای تعمیرات شود.
در این مقاله، اصول جوشکاری لب به لب لوله پلی اتیلن، مراحل اجرای صحیح، پارامترهای استاندارد، انواع اتصالات جوشی و روشهای کنترل کیفیت را به صورت کامل بررسی میکنیم.
جوشکاری لب به لب لوله پلی اتیلن چیست؟
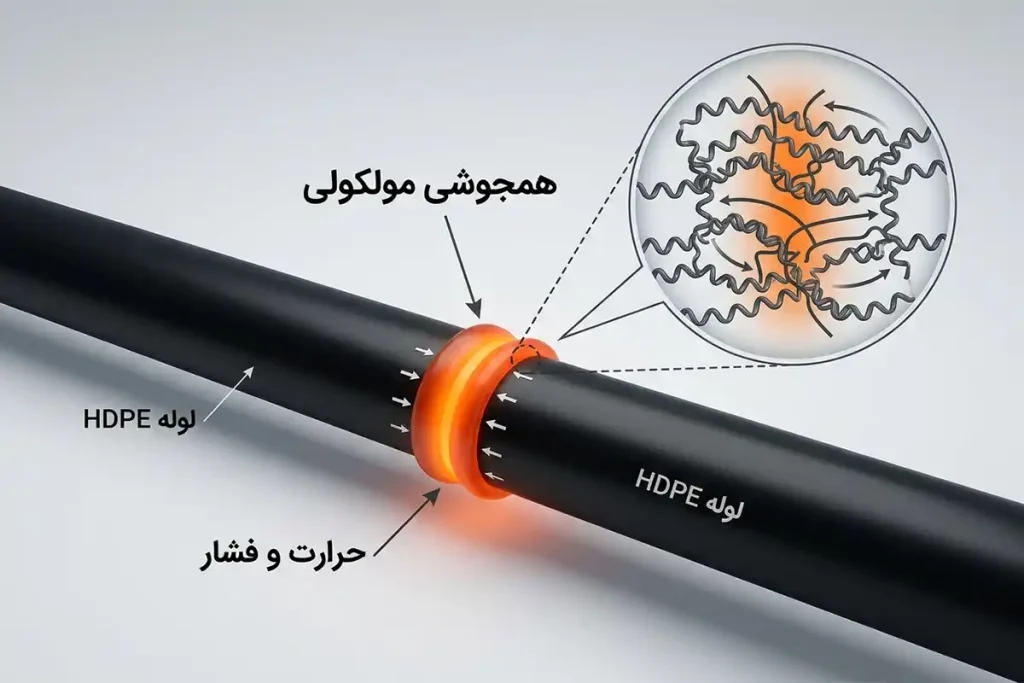
جوشکاری لب به لب یا Butt Fusion روشی برای اتصال دو لوله یا اتصال پلی اتیلن با قطر و SDR یکسان است. در این فرآیند، دو سر قطعات توسط صفحه گرمکن تا دمای ذوب گرم شده و پس از خارج شدن صفحه، دو سطح مذاب با فشار کنترلشده به یکدیگر فشرده میشوند تا پس از خنک شدن، اتصال یکنواخت و دائمی ایجاد شود.
در این روش از هیچ ماده واسط، چسب یا سیم جوش استفاده نمیشود و اتصال تنها بر اثر همجوشی مولکولی پلیاتیلن شکل میگیرد. به همین دلیل، اگر فرآیند مطابق استاندارد انجام شود، استحکام اتصال با خود لوله برابری کرده و در بسیاری از آزمونها شکست خارج از ناحیه جوش اتفاق میافتد.
به همین دلیل، جوشکاری لب به لب یکی از مطمئنترین روشهای اتصال لولههای پلی اتیلن در پروژههای آبرسانی، گازرسانی، فاضلاب، صنایع نفت و پتروشیمی محسوب میشود.
کاربردهای جوشکاری لب به لب لوله پلی اتیلن
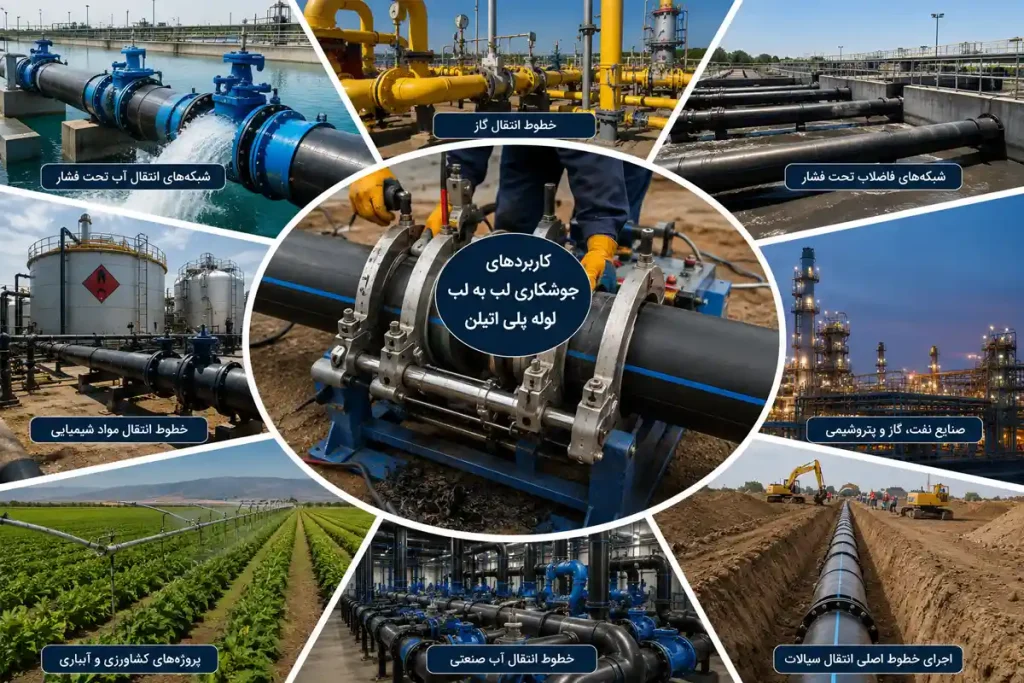
این روش بیشتر برای اتصال لولهها و اتصالات پلی اتیلن با قطر و ضخامت دیواره یکسان استفاده میشود. انواع اتصالات پلی اتیلن جوشی در این روش برای اطمینان از استحکام و یکپارچگی خطوط لوله مورد استفاده قرار میگیرند.
مهمترین کاربردهای آن عبارتاند از:
- شبکههای انتقال آب تحت فشار
- خطوط انتقال گاز
- شبکههای فاضلاب تحت فشار
- خطوط انتقال مواد شیمیایی
- صنایع نفت، گاز و پتروشیمی
- پروژههای کشاورزی و آبیاری
- خطوط انتقال آب صنعتی
- اجرای خطوط اصلی انتقال سیالات
در پروژههایی که امکان استفاده از دستگاه بات فیوژن وجود نداشته باشد یا فضای اجرا محدود باشد، معمولاً از جوش الکتروفیوژن یا اتصالات مکانیکی استفاده میشود.
نحوه عملکرد جوشکاری لب به لب
پلیاتیلن در اثر حرارت تا دمای مشخصی نرم و مذاب میشود. در این حالت، زنجیرههای مولکولی آزادی حرکت پیدا میکنند. هنگامی که دو سطح مذاب با فشار استاندارد به یکدیگر فشرده شوند، زنجیرههای مولکولی در هم تنیده شده و پس از سرد شدن، اتصال دائمی تشکیل میشود.
به همین دلیل کیفیت نهایی اتصال به سه عامل اصلی وابسته است:
- دمای صحیح صفحه گرمکن
- فشار استاندارد
- زمان مناسب گرمایش و خنککاری

قیمت و خرید لوله پلی اتیلن گازی PE100
تولید لوله پلیاتیلن گازرسانی با مواد اولیه PE100 در شرکت سلسله آب حیات کرمان، در سایزهای ۲۵ تا ۲۲۵ میلیمتر (تا ۴۰۰ میلیمتر سفارشی). ظرفیت تولید سالانه ۶۰۰۰ تن با ۶ خط تولید فعال و کنترل کیفیت آزمایشگاهی، مطابق استاندارد ملی ایران و استانداردهای بینالمللی برای شبکههای توزیع گاز کشور.
مزیت ما برای شما: خرید بدون واسطه از تولیدکننده، تضمین کیفیت. حمل رایگان به سراسر کشور
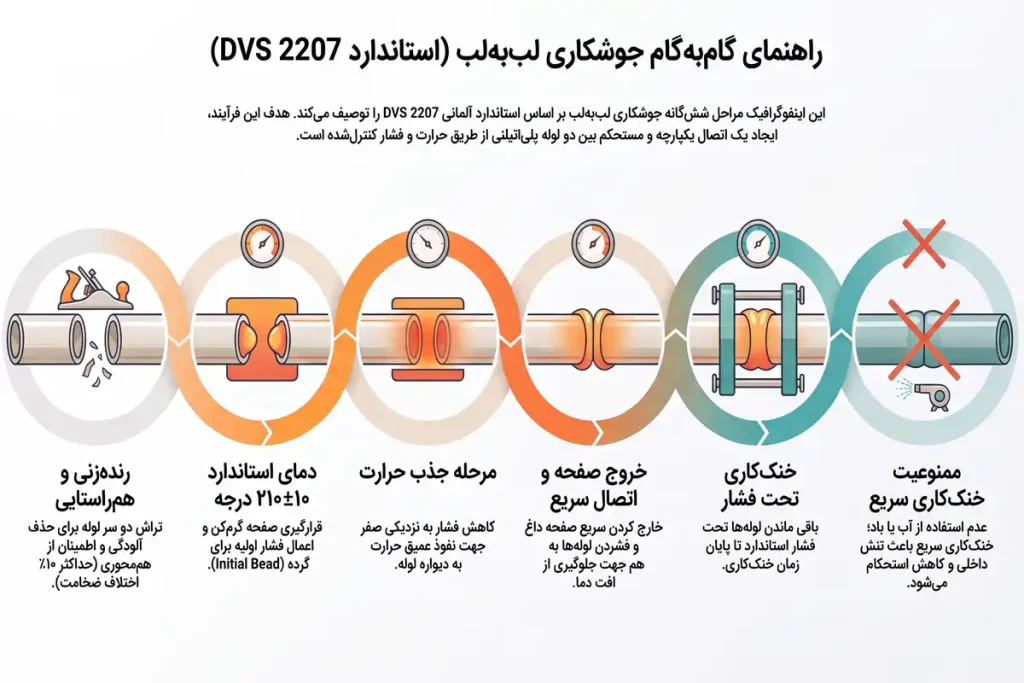
مراحل جوشکاری لب به لب بر اساس استاندارد DVS 2207
فرآیند جوشکاری Butt Fusion شامل چند مرحله اصلی است که باید به ترتیب انجام شوند.
۱. آمادهسازی و رندهزنی
ابتدا لولهها داخل فک دستگاه محکم میشوند. سپس با استفاده از رنده، دو سر لوله کاملاً تراش داده میشود تا هرگونه اکسیداسیون، آلودگی و ناهمواری از بین برود.
سطوح رندهشده باید کاملاً صاف، تمیز و بدون فاصله باشند.
۲. کنترل همراستایی
پس از رندهکاری، دو سر لوله به یکدیگر نزدیک میشوند.
اختلاف هممحوری نباید از ۱۰ درصد ضخامت دیواره لوله بیشتر باشد؛ زیرا ناهماهنگی باعث کاهش کیفیت اتصال خواهد شد.
۳. مرحله گرمایش
صفحه گرمکن با دمای استاندارد ۲۱۰±۱۰ درجه سانتیگراد بین دو سر لوله قرار میگیرد.
ابتدا فشار اولیه اعمال میشود تا گرده اولیه (Initial Bead) تشکیل شود.
۴. مرحله جذب حرارت
پس از تشکیل گرده اولیه، فشار تقریباً به صفر کاهش پیدا میکند تا حرارت به عمق دیواره لوله نفوذ کند.
مدت زمان این مرحله بر اساس ضخامت دیواره و جداول استاندارد تعیین میشود.
۵. خارج کردن صفحه گرمکن و اتصال
صفحه داغ در کوتاهترین زمان ممکن خارج شده و دو سر لوله با فشار استاندارد به یکدیگر فشرده میشوند.
سرعت عمل در این مرحله اهمیت زیادی دارد، زیرا کاهش دمای سطح مذاب باعث افت کیفیت جوش خواهد شد.
۶. خنککاری
پس از تشکیل اتصال، لولهها باید تا پایان زمان استاندارد تحت فشار باقی بمانند.
استفاده از آب، باد یا هر روش خنککاری سریع توصیه نمیشود، زیرا موجب ایجاد تنش داخلی و کاهش استحکام اتصال خواهد شد.
جدول پارامترهای متداول جوشکاری
| ضخامت دیواره (mm) | ارتفاع گرده (mm) | زمان گرمایش (ثانیه) | حداکثر زمان انتقال (ثانیه) | زمان خنککاری (دقیقه) |
| تا 4.5 | 0.5 | 45 | 5 | 6 |
| 4.5 تا 7 | 1 | 45 تا 70 | 6 | 6 تا 10 |
| 7 تا 12 | 1.5 | 70 تا 120 | 8 | 10 تا 16 |
مقادیر فوق نمونهای از پارامترهای متداول هستند و برای هر دستگاه، قطر لوله و SDR باید از جداول استاندارد سازنده یا استاندارد DVS 2207 استفاده شود.

سفارش و قیمت اتصالات انواع لوله پلی اتیلن HDPE و کشاورزی
اتصالات لوله پلیاتیلن فشارقوی و کشاورزی تولید شده از مواد اولیه باکیفیت، مناسب شبکههای آبرسانی، آبیاری و خطوط انتقال سیالات. طراحی استاندارد با آببندی مطمئن، مقاومت بالا در فشار و خوردگی و سازگاری کامل با لولههای پلیاتیلن برای نصب سریع و عمر طولانی در پروژههای صنعتی و کشاورزی.
مزیت ما برای شما: خرید بدون واسطه از تولیدکننده، تضمین کیفیت. حمل رایگان به سراسر کشور
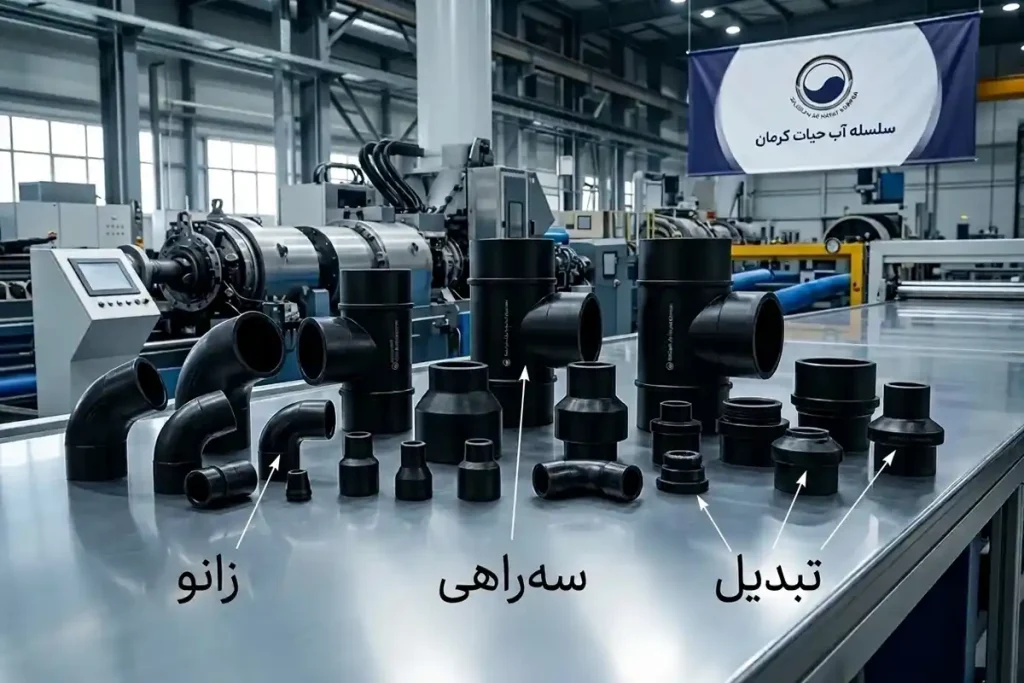
انواع اتصالات جوشی پلی اتیلن
در جوشکاری لب به لب از اتصالات مختلفی استفاده میشود که هرکدام کاربرد مشخصی دارند.
زانو جوشی
برای تغییر مسیر خطوط انتقال در زوایای ۴۵ و ۹۰ درجه استفاده میشود.
سهراهی جوشی
برای ایجاد انشعاب در خطوط انتقال آب، گاز و فاضلاب کاربرد دارد.
تبدیل جوشی
برای تغییر قطر لوله در مسیر خطوط انتقال استفاده میشود.
فلنج استاباند (Stub End)
برای اتصال لوله پلی اتیلن به شیرآلات، پمپها یا تجهیزات فلزی همراه با رینگ فلزی مورد استفاده قرار میگیرد.
عوامل مؤثر بر کیفیت جوشکاری لب به لب
کیفیت نهایی اتصال به مجموعهای از عوامل وابسته است که مهمترین آنها عبارتاند از:
- دمای صحیح صفحه گرمکن
- فشار هیدرولیکی استاندارد
- زمان گرمایش
- زمان انتقال
- زمان خنککاری
- تمیزی سطح لوله
- همراستایی صحیح دو قطعه
- سالم بودن دستگاه جوش
- مهارت اپراتور
هرگونه خطا در یکی از این عوامل میتواند موجب ایجاد جوش ضعیف یا کاهش عمر اتصال شود.
فشار صحیح جوشکاری چگونه محاسبه میشود؟
فشار نمایش داده شده روی مانومتر دستگاه، همیشه فشار واقعی جوش نیست.
ابتدا باید فشار درگ (Drag Pressure) که برای غلبه بر اصطکاک دستگاه لازم است اندازهگیری شود.
سپس فشار نهایی از رابطه زیر به دست میآید: Ptotal = Pwelding + Pdrag
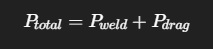
در صورتی که فشار درگ در محاسبات لحاظ نشود، فشار واقعی اعمالشده کمتر از مقدار استاندارد خواهد بود و احتمال ایجاد جوش سرد افزایش پیدا میکند.
کنترل کیفیت جوش پلی اتیلن
پس از پایان عملیات جوشکاری، کیفیت اتصال باید بررسی شود.
رایجترین روشهای کنترل کیفیت عبارتاند از:
- بازرسی چشمی گرده جوش
- اندازهگیری ابعاد گرده
- تست خمش
- تست کشش
- تست فشار
- آزمون اولتراسونیک (UT)
- سایر آزمونهای غیرمخرب در پروژههای حساس
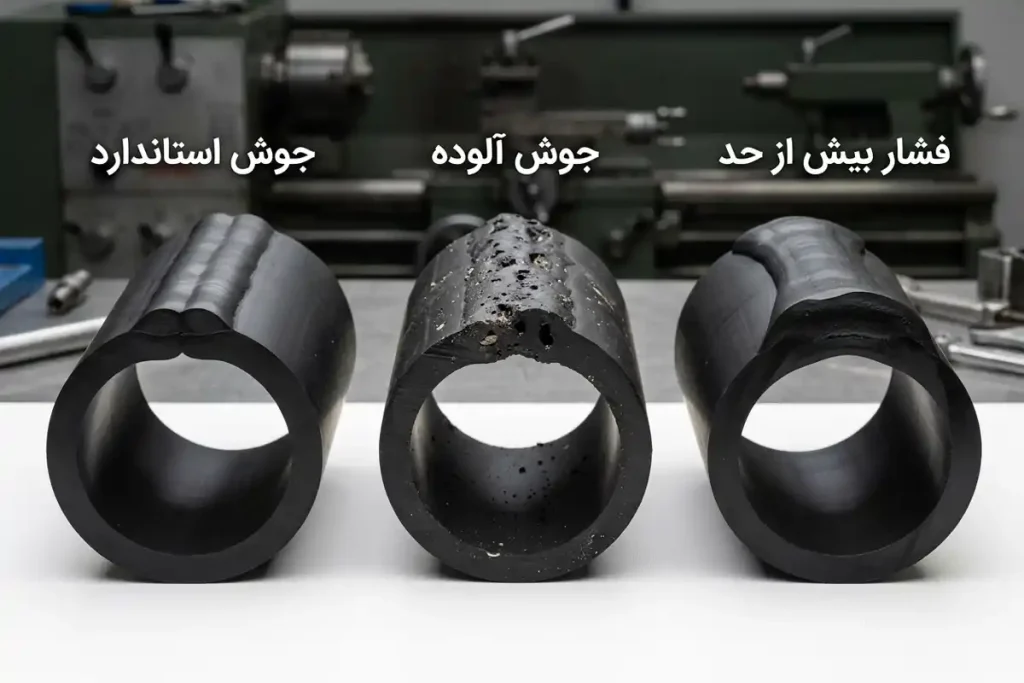
یک گرده جوش استاندارد باید کاملاً متقارن، یکنواخت و بدون ترک، حفره یا سوختگی باشد.
مزایای جوشکاری لب به لب لوله پلی اتیلن
در صورت اجرای صحیح، این روش مزایای متعددی دارد:
- ایجاد اتصال کاملاً یکپارچه
- آببندی کامل
- استحکام برابر با لوله
- مقاومت بالا در برابر فشار داخلی
- مقاومت مناسب در برابر خوردگی
- عمر طولانی شبکه
- کاهش احتمال نشتی
- مناسب برای خطوط انتقال تحت فشار
نتیجه گیری درمورد جوشکاری لب به لب
جوشکاری لب به لب یکی از مهمترین روشهای اتصال لولههای پلی اتیلن در پروژههای انتقال آب، گاز و فاضلاب است. کیفیت این اتصال تنها به دستگاه جوش وابسته نیست؛ بلکه رعایت استانداردهای دما، فشار، زمان، آمادهسازی سطوح و مهارت اپراتور نقش تعیینکنندهای در عملکرد نهایی شبکه دارد.
استفاده از لوله و اتصالات پلی اتیلن استاندارد در کنار اجرای صحیح فرآیند جوشکاری، موجب افزایش دوام شبکه، کاهش هزینههای نگهداری و جلوگیری از نشتی در طول بهرهبرداری خواهد شد.
همین حالا با کارشناسان فنی ما تماس بگیرید و کاتالوگ محصولات را دریافت کنید. نظرات و تجربیات خود را درباره چالشهای جوشکاری در کارگاهها با ما در میان بگذارید.







2 پاسخ
یک نکته خیلی مهمی که از مطلب گرفتم این بود که در مرحله خنک کاری نباید از آب یا باد سرد برای تسریع کار استفاده بشه. این مورد شاید ساده به نظر برسه ولی در کیفیت نهایی جوش و جلوگیری از تنش داخلی تاثیر میذاره
دقیقاً همینطور است. خنککاری طبیعی یکی از اصول مهم در جوشکاری لببهلب لولههای پلیاتیلن است و استفاده از آب یا باد سرد میتواند باعث ایجاد تنش پسماند و کاهش استحکام اتصال شود. رعایت همین نکات اجرایی ظاهراً ساده، در دوام بلندمدت شبکه بسیار تعیینکننده است.